


Berita
Rumah / Berita / Berita Industri / Pedoman Desain Cetakan Rotasi: Aturan Utama untuk Insinyur dan Pembeli OEM
An engineer recently brought us a 1,000 liter dosing tank that kept cracking at its bottom corner. The CAD model had a 2 mm internal radius, no draft on the side wall, and a perfectly flat base. Every one of those three details pushed the part into failure. Rotomolding adalah proses yang memaafkan dalam banyak hal, namun ini bukan proses yang memaafkan untuk transisi yang tajam, dinding vertikal tanpa lancip, atau permukaan besar yang tidak didukung.
The rules below are what we use to catch those problems before they become a tooling expense. They come from years of building rotomolding tools and producing PE tanks, equipment housings, and custom OEM parts.
Rotational molding creates single-wall hollow parts. Berbeda dengan cetakan injeksi, ketebalan dinding ditentukan oleh jumlah bubuk plastik yang dimasukkan ke dalam cetakan dan siklus rotasi, bukan oleh geometri rongga cetakan. Inilah sebabnya mengapa bagian yang mencampurkan bagian tebal dan tipis sulit diproduksi: plastik di bagian yang tebal tidak dapat mengalir ke bagian yang tipis setelah bubuk meleleh.
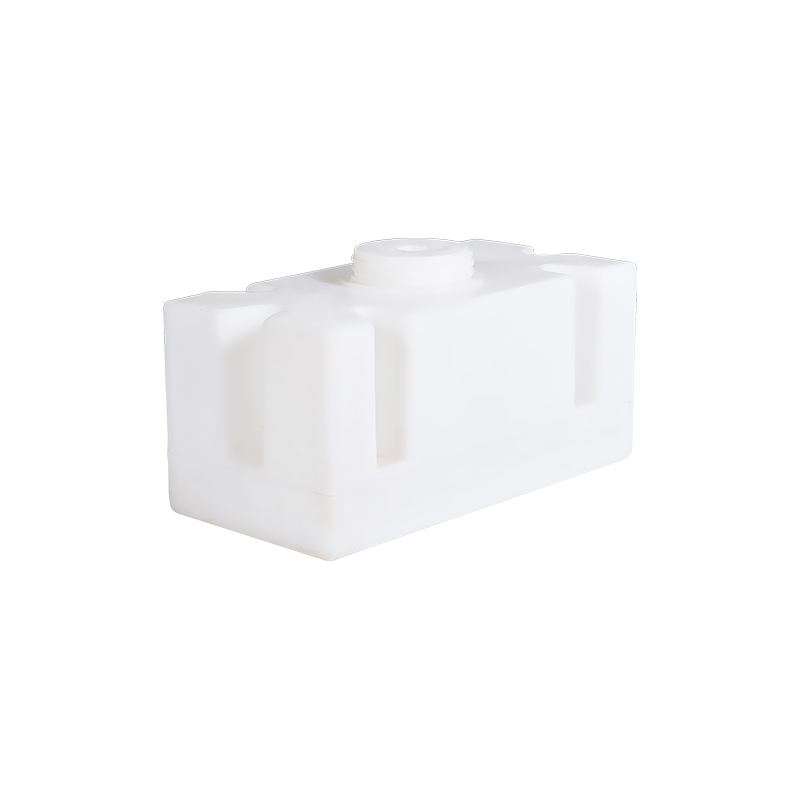
 LLDPE Rotomolded Equipment Shell for Internal Component Protection This seamless rotationally molded shell shields precision components from dust, moisture, and impact. Its LLDPE material provides chemical resistance and UV stability, making it suitable for harsh industrial environments. Lihat Produk →
For polyethylene parts, a sensible starting point is a uniform wall. Small housings, up to 300 mm across, often run at 3 sampai 5mm. Mid-size parts such as 1,000 liter tanks or equipment enclosures need about 5 to 8 mm. Large storage tanks above 2,000 mm typically use 8 hingga 12 mm to withstand hydrostatic load and handling stresses.
| Ukuran bagian keseluruhan | Ketebalan dinding yang direkomendasikan | Toleransi produksi yang khas |
|---|---|---|
| Di bawah 300 mm | 3 to 5 mm | /- 1,5mm |
| 300 hingga 1000mm | 5 hingga 6mm | /- 2mm |
| 1000 hingga 2000mm | 6 hingga 8mm | /- 2,5 mm |
| Lebih dari 2000 mm | 8 to 12 mm | /- 3mm |
Uniform wall thickness is more important than the absolute value. A 6 mm wall with a local 12 mm boss will sink, and the boss base can trap an internal void. If the design needs a local thickening, plan for a secondary reinforcement instead.
Draft is the angle you add to vertical surfaces so the part releases from the mold. Karena bagian yang dibentuk secara rotasi ditarik keluar dari alat saat masih hangat, dan karena polietilen menyusut pada alat saat dingin, dinding tanpa aliran udara akan terseret, menempel, atau terdistorsi. The minimum draft we recommend for a smooth polyethylene surface is 1 derajat per side. For a textured surface, increase to 2 or 3 degrees.
| Kondisi permukaan | Draf minimum per sisi |
|---|---|
| Permukaan luar halus | 1 degree |
| Permukaan bagian dalam yang halus | 0,5 derajat |
| Permukaan bertekstur atau dicat | 2 hingga 3 derajat |
| Dinding vertikal dalam lebih dari 500 mm | 2 derajat atau lebih |
The practical effect is larger than most engineers expect. A part with a 500 mm deep side wall and a 1 degree draft tapers by about 9 mm from top to bottom. Jika desainnya membutuhkan dinding yang sejajar, itu adalah tanda bahaya. Rotomolding bukanlah cetakan injeksi; holding a vertical wall without taper on a deep part is a difficult tooling challenge.
Dinding datar adalah penyebab paling umum dari distorsi rotomolding. A large flat panel has no internal support, and the shrink that occurs as the part cools makes it oil-can, warp, or bow. Perbaikan yang terbukti adalah mahkota. Mahkota berukuran sekitar 0,4 mm per 100 mm panjang panel menjaga permukaan tetap stabil. Untuk bidang datar dengan lebar 500 mm, itu berarti kelengkungan sekitar 2 mm.
Jika panel harus benar-benar rata, atau jika harus menahan beban, tambahkan ciuman. Ciuman adalah tombol atau tiang yang dibentuk yang menghubungkan dua dinding yang berlawanan. Placing kiss-offs at 150 to 300 mm spacing produces a stiffened double wall without requiring ribs or secondary fasteners. Kiss-offs add mold complexity, but they are far cheaper than reinforcing a warped part after molding.
 5,000 Liter Cone Bottom PE Storage Tank with Enhanced Stability Dirancang untuk penyimpanan cairan dalam pengolahan air dan industri kimia, tangki dengan dasar kerucut ini memastikan drainase yang efisien dan integritas struktural. Mahkota yang halus tahan terhadap tekanan hidrostatis, sedangkan LLDPE menawarkan ketahanan terhadap korosi. Lihat Produk →
Wadah besar seperti tangki penyimpanan dengan dasar kerucut 5.000 liter menggunakan dasar berbentuk kerucut untuk drainase dan menambah stabilitas, sedangkan dinding sampingnya memiliki mahkota yang halus untuk menahan deformasi hidrostatik.
Sudut tajam adalah kesalahan desain paling umum kedua. Dalam rotomolding, sudut bagian dalam yang tajam menciptakan konsentrasi tegangan, dan bagian luar sudut tersebut cenderung menjadi tipis karena serbuk kesulitan mengisi ruang yang sempit. Jari-jari luar minimum yang kami terima adalah 3 mm, dan jari-jari dalam harus setidaknya dua kali ketebalan dinding. Untuk dinding 6 mm, rencanakan radius bagian dalam 12 mm.
Sudut sudut sama pentingnya dengan radius. Komponen polietilen bekerja paling baik dengan sudut 30 derajat atau lebih, meskipun sudut yang lebih besar akan lebih aman. Jika aplikasi memerlukan sudut yang lebih tajam, rancang penebalan dinding atau tulang rusuk yang diperkuat untuk mengimbanginya.
Desainer sering kali meminta sudut tajam untuk menghemat ruang. Dalam rotomolding, sudut tajam jarang menghemat ruang. Ini menghabiskan waktu perkakas, berisiko terhadap dinding tipis, dan menciptakan radius visual yang kasar. Solusi yang efisien biasanya adalah radius yang besar ditambah rusuk yang rendah.
Rotomolding mengandalkan bubuk yang berjatuhan dan meleleh di dalam cetakan yang berputar. Serbuk tidak dapat mengalir melalui celah sempit seperti aliran plastik leleh dalam cetakan injeksi. Aturan umumnya adalah menjaga jarak antara dua dinding, atau antara dinding dan rusuk, setidaknya lima kali ketebalan dinding nominal. Untuk dinding 6 mm berarti celah minimal sekitar 30 mm.
Jika celahnya lebih sempit, bubuk dapat menjembatani bukaan tersebut sebelum meleleh, dan hasilnya adalah jaring yang menyatu sehingga merusak maksud desain. Aturan ini berlaku untuk ciuman, tulang rusuk yang dibentuk, bos pemasangan, dan geometri internal apa pun. Pemeriksaan pertama yang kita jalankan adalah aturan 5x.
Pemotongan bagian bawah sulit dilakukan karena bagian tersebut harus ditarik keluar dari cetakan. Pemotongan kecil dapat ditangani dengan bagian cetakan silikon atau fleksibel, namun hal ini menambah biaya dan biasanya berarti siklus yang lebih lambat. Untuk bagian besar yang kaku, hindari pemotongan seluruhnya.
Sisipan berulir, sakelar level, dan bos pemasangan dapat dicetak. Sisipan tersebut ditempatkan dalam cetakan sebelum bubuk dimasukkan dan tetap pada posisinya saat bagian berputar. Sisipan logam untuk komponen PE harus memiliki tonjolan atau alur sehingga terkunci pada plastik. Jauhkan lokasi penyisipan dari dinding yang berdekatan; jika tidak, aturan pemisahan 5x menjadi tidak mungkin dipenuhi.
 Tangki Bahan Bakar LLDPE Rotomolded untuk Penyimpanan Cairan yang Aman Tangki bahan bakar ini menggunakan LLDPE untuk ketahanan terhadap bahan kimia dan benturan, cocok untuk menyimpan bahan bakar dan cairan lainnya. Konstruksinya yang mulus mencegah kebocoran, dan desainnya yang ringan memungkinkan pemasangan yang mudah dalam aplikasi seluler atau tetap. Lihat Produk →
Garis perpisahan harus ditempatkan pada tepi yang bersih. Jika garis perpisahan melintasi permukaan bertekstur, teksturnya tidak akan cocok pada saat terbelah. Untuk produk yang harus terlihat seragam, rencanakan pembagian perkakas pada fitur alami seperti pelek atau alur yang dibentuk.
LLDPE adalah material default untuk sebagian besar proyek rotomolding, dan untuk alasan yang bagus. Ia mempunyai kekuatan tumbukan yang sangat baik, ketahanan kimia yang baik, dan mentoleransi siklus rotasi yang lambat tanpa mengalami degradasi. Ketika suatu bagian akan hidup di luar ruangan, penstabil UV sangat penting. Hitam adalah warna yang paling efektif, namun paket UV dalam warna lain berfungsi dengan baik untuk banyak aplikasi.
Untuk ketahanan terhadap korosi di lingkungan laut atau kimia, komponen LLDPE dengan stabilisasi UV adalah pilihan yang dapat diandalkan. Kami telah menerbitkan informasi praktis tentang Ketahanan korosi platform terapung LLDPE bagi mereka yang mempertimbangkan instalasi besar.
Suhu servis juga penting. Suku cadang polietilen standar biasanya memiliki suhu penggunaan terus menerus antara 60 dan 80 derajat Celcius. Di atas kisaran tersebut, polipropilen atau nilon mungkin diperlukan, dan hal ini mengubah persyaratan rancangan dan biaya perkakas. Paparan bahan kimia terhadap asam, pelarut, atau air laut juga mempengaruhi pilihan material.
Perkakas adalah biaya tunggal terbesar dalam proyek rotomolding. Cetakan biasanya terbuat dari aluminium cor untuk jumlah produksi atau aluminium mesin CNC untuk prototipe. Semakin kompleks geometri bagiannya, semakin besar biaya cetakannya.
Kiss-off, undercut, dan insert yang dicetak semuanya menambah biaya perkakas. Setiap fitur yang Anda tambahkan harus dipikirkan dengan matang dalam tata letak cetakan. Pendekatan terbaik untuk suku cadang OEM adalah mengirimkan model CAD 3D dengan keterangan yang jelas tentang ketebalan dinding nominal, arah aliran udara, dan garis perpisahan. Bahkan sketsa sederhana dengan ketiga item ini akan membuat percakapan perkakas jauh lebih produktif.
Kesalahan desain yang paling umum mudah diketahui jika Anda tahu apa yang harus dicari:
Jika sebuah gambar memuat masalah ini, langkah terbaik adalah memperbaikinya sejak dini. Perubahan kecil pada model CAD dapat menghemat ribuan pengerjaan ulang perkakas dan kesulitan produksi selama berbulan-bulan.
Jika Anda mengevaluasi proyek OEM khusus, perusahaan di balik perkakas tersebut penting. Di Industri Plastik Cixi Junyi, kami merancang dan membuat komponen yang dicetak secara bergilir mulai dari tahap cetakan hingga produksi akhir. Prinsip desain yang sama berlaku baik Anda membeli tangki standar atau membuat rumah khusus. Anda dapat membaca lebih lanjut tentang kami Layanan pengembangan dan pemrosesan OEM untuk memahami bagaimana kami menangani tinjauan gambar, perkakas, dan produksi.
 desa wuyuqiao, Kota Henghe, Kota Cixi, Provinsi Zhejiang
 +86-15257871220
 [email protected]
